
Cara Memilih TPE untuk Moulding Injeksi: Faktor-Faktor Kunci, Pemilihan Bahan, dan Pertimbangan Proses
Dalam postingan terakhir saya, saya membahas secara rinciapa sebenarnya TPEadalah danmengapa ia meleleh dan berubah bentuk seperti plastikbukannya mengeras seperti karet. Pertanyaan itu menjelaskan apa itu TPE. Namun, pertanyaan tersebut tidak menjawab bagaimana cara memilih grade yang tepat ketika suatu komponen harus diproduksi melalui cetakan sesungguhnya, di lini produksi yang sesungguhnya, dengan tenggat waktu yang sesungguhnya.
Memilih TPE untuk pencetakan injeksi dimulai dari tujuan penggunaan komponen, bukan dari lembar data material. Sesuaikan kekerasan, aliran, dan perilaku termal dengan desain cetakan, siklus proses, serta kondisi pemakaian. Jika kesesuaian tersebut terpenuhi, komponen yang dihasilkan akan konsisten, kuat, dan siap untuk tahap berikutnya.
Gagasan tersebut—menyesuaikan material dengan aplikasi—menjadi landasan di balik setiap pilihan yang saya bahas berikutnya. Hal ini juga menjelaskan mengapa dua produk yang dibuat dari grade TPE "yang sama" dapat menunjukkan kinerja yang sangat berbeda begitu keluar dari cetakan.
Mengapa TPE menjadi Bahan Pilihan untuk Aplikasi Molding Injeksi?
Sebuah komponen plastik kaku retak akibat lenturan berulang. Sementara itu, komponen karet yang telah disembuhkan memerlukan langkah penyembuhan terpisah dan tidak dapat sekadar digiling ulang. Keduanya pun tidak cocok untuk setiap desain di meja kerja saya.
TPE lebih disukai untuk pencetakan injeksi karena dapat diolah dengan peralatan termoplastik standar, melewati tahap vulkanisasi, dan memungkinkan TPE yang lunak melekat langsung pada plastik kaku dalam satu siklus. Hal ini mempersingkat waktu siklus, mengurangi kebutuhan akan proses perakitan sekunder, serta memungkinkan limbah kembali masuk ke dalam proses produksi alih-alih dibuang ke tempat pembuangan.
Sebagian besar pabrik plastik sudah memiliki peralatan cetak injeksi. Sebuah grade TPE yang dapat diproses dengan peralatan yang sama tersebut menghilangkan kebutuhan akan mesin press karet atau oven pengawetan yang terpisah.Molding dua tembakanYUDAHANG memungkinkan sebuah toko untuk mengikat grip TPE yang lembut pada gagang yang kaku dalam satu siklus produksi, alih-alih merakit dua komponen secara manual di tahap berikutnya. Inilah salah satu alasan utama mengapa tim interior otomotif memilih TPE untuk segel dan grip: lebih sedikit komponen, lebih sedikit pengikat, serta lebih sedikit titik potensi kegagalan. Proses pengerjaan ulang pun turut berperan. Runner dan bagian yang dibuang sering kali dapat dikembalikan ke hopper, asalkan grade material dan proses produksinya memungkinkan, sehingga biaya bahan per unit menjadi lebih rendah. Di Yudahang, pertanyaan pertama yang biasanya saya ajukan kepada pelanggan adalah: apakah desain Anda benar‑benar memerlukan dua komponen terpisah, ataukah TPE memungkinkan Anda mencetaknya sekaligus dalam satu bagian?
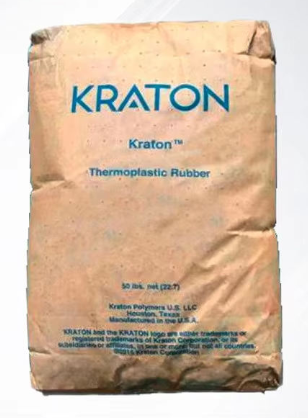
Apa saja sifat yang perlu Anda pertimbangkan saat memilih pelet TPE untuk proses cetakan injeksi?
Kekerasan saja hampir tidak memberi informasi apa pun tentang bagaimana pelet TPE akan berperilaku setelah masuk ke dalam cetakan Anda.
Saat memilih pelet TPE, perhatikan tingkat kekerasan, laju alir lelehan, kekuatan tarik dan ketahanan sobek, deformasi akibat tekanan, serta kompatibilitas ikatan dengan substrat Anda. Setiap sifat tersebut berkaitan dengan mode kegagalan yang berbeda; oleh karena itu, mengabaikan salah satu di antaranya pada umumnya akan terlihat kemudian dalam bentuk klaim garansi, bukan hasil uji laboratorium.
Saya mengelompokkan sifat-sifat ini ke dalam tiga kategori: rasa, aliran, dan kesesuaian. Rasa mencakup kekerasan dan elastisitas, yang menentukan bagaimana komponen tersebut berperilaku di tangan atau di bawah segel. Aliran mencakuplaju aliran lelehandan viskositas, yang menentukan apakah pelet mampu mengisi dinding tipis atau saluran panjang tanpa terjadi short shot. Fit meliputi daya rekat, ketahanan terhadap bahan kimia, danset kompresi, yang menentukan apakah komponen tersebut masih berfungsi setelah berbulan-bulan digunakan di lapangan, bukan sekadar keluar dari cetakan. Berikut adalah cara biasanya saya menjelaskannya kepada pelanggan:
| Properti | Apa yang Dikatakan olehnya | Mengapa Hal Ini Penting |
|---|---|---|
| Kekerasan (Shore A/D) | Rasa lembut dan cengkeraman | Sesuai dengan ergonomi dan tekanan penyegelan |
| Laju Aliran Lelehan | Betapa mudahnya ia mengisi cetakan tersebut | Mencegah terjadinya short shot dan garis las |
| Set Kompresi | Pemulihan setelah beban berkelanjutan | Menjaga segel dan gasket tetap rapat seiring berjalannya waktu |
| Kompatibilitas Ikatan | Adhesi pada substrat kaku | Memutuskan apakah overmolding benar-benar dapat menahan |
Bagaimana Proses Molding Injeksi TPE Memengaruhi Kualitas Produk?
Dua toko dapat menggunakan grade TPE yang sama persis, namun tetap menghasilkan dua komponen yang sangat berbeda.
Proses pencetakan injeksi memengaruhi kualitas produk TPE melalui suhu leleh, kecepatan injeksi, tekanan pemadatan, serta waktu pendinginan. Jika parameter‑parameter tersebut tidak tepat, maka bahkan grade TPE yang telah dipilih dengan cermat pun dapat mengalami distorsi, penyusutan, atau retak pada area gerbang masuk.
Suhu leleh yang terlalu rendah menyebabkan material tidak cukup terplastisasi, sehingga pengisian rongga menjadi buruk dan muncul garis aliran pada permukaan. Sebaliknya, jika suhu terlalu tinggi, material dapat mengalami degradasi, yang melemahkan kekuatan sobek tepat di area di mana komponen paling membutuhkannya. Kecepatan injeksi memengaruhi cara front leleh mengisi rongga; terlalu cepat dapat memerangkap udara dan meninggalkan bekas terbakar di dekat ventilasi. Tekanan dan waktu penahanan (packing) berperan dalam mengendalikan timbulnya sink mark serta menjaga stabilitas dimensi setelah komponen mendingin. Waktu pendinginan sering kali menjadi langkah pertama yang dipersingkat oleh pabrik untuk mempercepat siklus produksi, namun komponen yang dikeluarkan terlalu dini tetap berpotensi melengkung begitu keluar dari cetakan. Saya memandang cetakan dan proses produksi sebagai bagian dari keputusan pemilihan material, bukan sebagai tahap terpisah yang dilakukan setelahnya. Bahkan bila grade TPE yang unggul digunakan pada proses yang buruk, hasil akhirnya tetaplah komponen yang berkualitas rendah.
Apa Saja Masalah Umum pada Proses Injeksi TPE dan Bagaimana Cara Mengatasinya?
Penyusutan pendek, kilatan cahaya, dan bekas tenggelam muncul pada hampir setiap lini produksi TPE pada suatu saat tertentu.
UmumCetakan injeksi TPEMasalah-masalah yang muncul meliputi cetakan kurang penuh, flash, bekas tenggelam, serta ikatan yang buruk pada komponen yang dilapis overmolding. Sebagian besar penyebabnya dapat ditelusuri kembali ke ketidaksesuaian aliran lelehan, suhu cetakan yang tidak tepat, atau substrat yang sejak awal belum pernah diuji daya rekatnya.
Sumbatan pendek biasanya menandakan bahwa laju alir lelehan terlalu rendah untuk ketebalan dinding, atau bahwa kecepatan dan tekanan injeksi ditetapkan terlalu konservatif untuk geometri tersebut. Flash menunjukkan bahwa cetakan tidak menjepit cukup kuat untuk viskositas material pada suhu tersebut. Lekukan susut berkaitan dengan tekanan pemadatan yang lemah atau bagian dinding yang terlalu tebal sehingga tidak dapat mendingin secara merata. Kegagalan ikatan pada komponen overmold merupakan masalah paling sulit: energi permukaan substrat, suhu cetakan, serta pemilihan keluarga kimia TPE yang salah semuanya dapat menyebabkan lapisan pelindung yang lunak terlepas dari dasar yang keras. Dalam proses troubleshooting saya sendiri, saya selalu memeriksa secara bersama-sama material dan proses sebelum menyalahkan salah satunya saja. Pada umumnya, solusi yang diperlukan jauh lebih sederhana daripada mengganti seluruh material. Penyesuaian suhu cetakan atau penambahan singkat waktu pemadatan sering kali mampu menyelesaikan lebih banyak masalah daripada yang dibayangkan banyak orang.
Kesimpulan
Memilih yang tepatTPEUntuk pencetakan injeksi, ini bukan sekadar satu keputusan tunggal. Hal itu berarti menyelaraskan sifat-sifat material, desain cetakan, dan parameter proses dengan fungsi sebenarnya dari komponen, mulai dari cetakan pertama di lini produksi hingga bertahun-tahun penggunaan di lapangan.
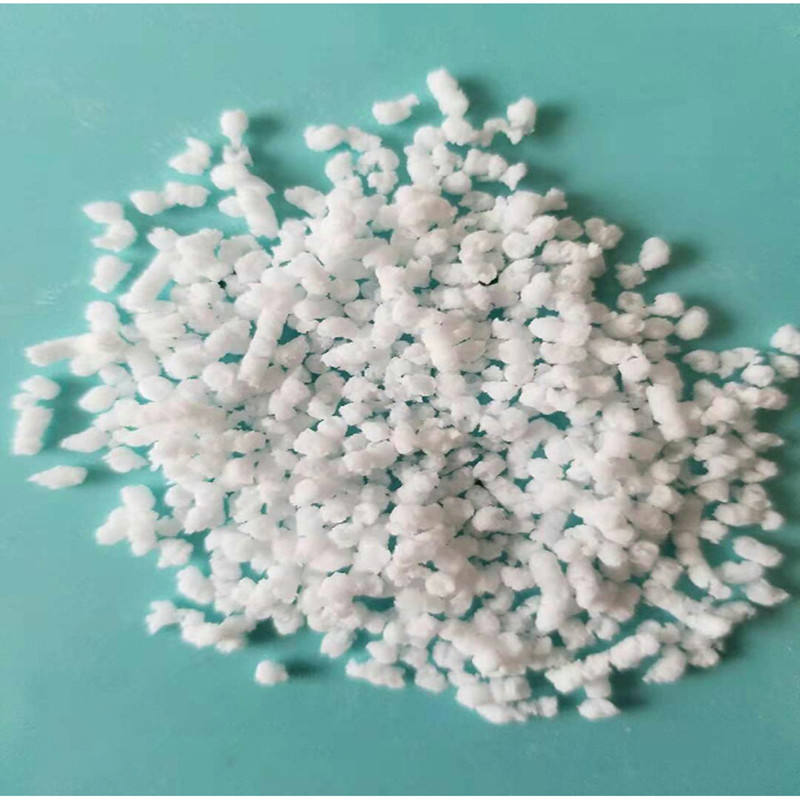
Referensi
- Osswald, T. A., & Turng, L.-S. (Penyunting).Buku Pegangan Molding Injeksi, Edisi ke-3. Hanser Publishers, 2008.
- Drobny, J. G.Buku Pegangan Elastomer Termoplastik, Edisi ke-2. Elsevier, 2014.
- Holden, G., Kricheldorf, H. R., dan Quirk, R. P. (Penyunting).Elastomer Termoplastik, Edisi ke-3. Hanser Publishers, 2004.
- Bhowmick, A. K., & Stephens, H. L. (Penyunting).Buku Pegangan Elastomer, Edisi ke-2. CRC Press, 2000.
- ASTM International.ASTM D395-18: Metode Uji Standar untuk Sifat Karet—Set Kompresi.
- Rosato, D. V., dan Rosato, M. G.Buku Pegangan Molding Injeksi. Springer, 2000.